Електрод
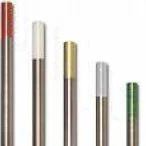 1.jpg
Предимствата на волфрамови електроди
Волфрам - най-рефрактерни на метали, това топене T ° 3422 ° C, така че волфрамови електроди са консумативи. Те имат отлични механични свойства: твърдост, устойчивост на износване под силен отопление и най-ниската коефициент на топлинно разширение на метали. Волфрамови електроди имат добра топлопроводимост, изключително висока устойчивост на температура пълзене и много висок коефициент на еластичност. Тел и електроди волфрам (пръчка) - най-много в търсенето на продукция от волфрам
Недостатъците на волфрамови електроди
Волфрам е редки земни елементи на земната кора. Трудността на неговото получаване в чист вид и сложност на обработването волфрам поради уникалните си функции - всичко това се отразява на цената на волфрам продукти. Волфрамови електроди са много тежки, един кубически сантиметър от волфрам тежи 19.3 грама. Pure волфрам доста крехки при стайна температура.
Производство на волфрамови електроди
Than ковък метал, толкова по-лесно е да обработва налягане. Технологична пластичност на волфрам е малък, но се подобрява с повишаване на температурата, докато силата остава висок. Ето защо, волфрам гореща обработка на подвижен са под натиск.
Първо, уверете се волфрам заготовки (за телове и пръчки) обикновено са методите на праховата металургия. Получаване на т. нар. пръчици. След това се нагрява и пускам на свобода на ротационен коване машина. Отиди Волфрам пръчки (електроди) Ø 2 - 3 мм. От пръти след изготвянето гореща тел волфрам са от порядъка по-тънки.
SMAW (електроди) - полуготови продукт със същия размер на напречното сечение. Правата линия, свързваща всеки две точки на периметъра раздел е в секцията или самолет или на повърхността на пръчката. Произведено от леене, валцуване, коване, пресоване, или чертеж. Доставя се прави линии или в рулони.
Заваръчна техника ВИГ
Заваръчни електроди - тънка пръчка с spetspokrytiem (или не). При заваряване между компонент и дъга електрод случва - стабилна електрически разряд в йонизирана атмосфера при температура достатъчно, за да разтопи метал.
Волфрамови електроди (като въглища) не са консумативи. Ето защо, метални заваряване пълнител се подава в допълнение, обикновено - заваръчни телове. Разтопен метал от семена и образува разтопен детайли басейн. Покритие на електрода искрене стабилизира и предпазва от разтопен метал от действието на въздуха и прави необходимите свойства на шева. Използвайте кисело, рутил, основна или целулозни покритие. В покритието компоненти включват: газ и шлака, образуващи, стабилизиране, легиране, deoxidizing.
Оптимизация на TIG заваряване
В волфрамови електроди (по-специално на електрода марки EEP) дъга zazhigaemost бедните. За да подобри и стабилизира дъгата zazhigaemosti употреба на добавка от цирконий. Добавка торий (електрода EVT-15) също го прави по-лесно zazhigaemost дъга и удължава срока на експлоатация на заваръчни електроди. С добавка на итрий (електрода EVI-1, EVI-2, EVI-3) могат да бъдат заварени части и при променлив и постоянен ток. Когато AC дъга мощност може да се еднофазни и трифазни.
При заваряване цветни метали използват волфрамови електроди с добавка на цирконий заваряване на високо легирани стомани - с добавянето на торий. Оказва се, че заварката е много силен, дори между отделните части на различни химически състав. Заваряване в атмосфера на аргон (аргон електродъгово заваряване), допълнително повишава качеството на заваръчния шев. По време на заваряване, волфрамов електрод в аргон се подава и защитени от заваряване зона на атмосферния смес газ (азот, кислород, въглероден диоксид). Това не само подобрява качеството на шева, но също така предпазва електрод от бързото горене.
Характеристики на вътрешните волфрамови електроди
Електродите са търговски марки на VL, EVL-2 - Universal, за всички степени на сплави и работен ток AC / DC
Електродите са търговски марки на VL, VA, Swee. Технология за производство и електроди осигуряват висока термична стабилност и надеждност. Електродите са изработени от всякакъв размер и конфигурация, за да чертежи на клиента.
Електроди La2O3 - волфрам с окиси на лантан. Много лесно първоначалното стартиране и повторно zazhigaemost дъга, стабилна дъга и ниско склонност към изгаряне чрез. В сравнение с чист волфрам, легирани с лантанов оксид (2%) увеличава максималния ток, товароподемност на електрода и половина пъти. Лантанът церий трайни електроди и торий, така че не се износват бързо от работната края и да направи по-малко от волфрам в заваръчния шев. Равномерно разпределение на лантанов оксид от дължината на електрода вече запазва първоначалния шлайфане електроди заваряване.
Електроди Swee-1 / EVI-1 е сигурно заварени конструкции на титанови сплави, медни сплави и неръждаеми стомани на права полярност DC (DC). Ittrirovany волфрам най-стабилната от всички волфрамови електроди. Оксиди на итрия и 2.2%, се стабилизира катод място на върха на електрода, като дъга от много стабилна независимо от операционната течения.
Диаметърът на електродите: 1.6, 2, 3 и 4 мм. Дължината на 1 000 мм. Повърхността е гладка, полирана, без смазване, пукнатини, чипс, разменяйте и други подобни дефекти.
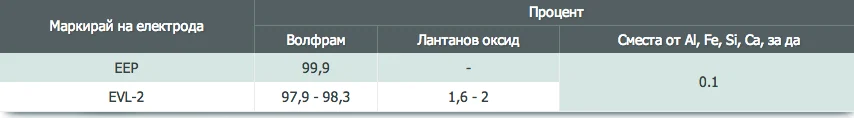
Електроди марки EVL-2 и EEP (ТУ 48-19-527-91) за заваряване, рязане, заваряване и пръскане в инертни газове.
 2.png
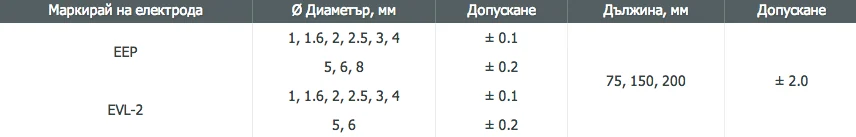
Параметрите на електроди
 3.png
Повърхността на пръта трябва да е гладка, полирана, без семенцата, пукнатини, чипс, петна, грес и др Повърхността на прът О1; 1.6; 2, 2.5 mm гравиран. На повърхността обезцветяване приемливо, zakovy и мивки, в рамките на допустимите отклонения в диаметър. Електродите са отрязани от краищата. В краищата са позволени чипове до 1 мм. Отклонение от линейност до 0.25% от дължината на електрода.
Електродите марка EVL-2 трябва да бъде маркиран с блажна боя в черен цвят.
Характеристики на вноса на волфрамови електроди
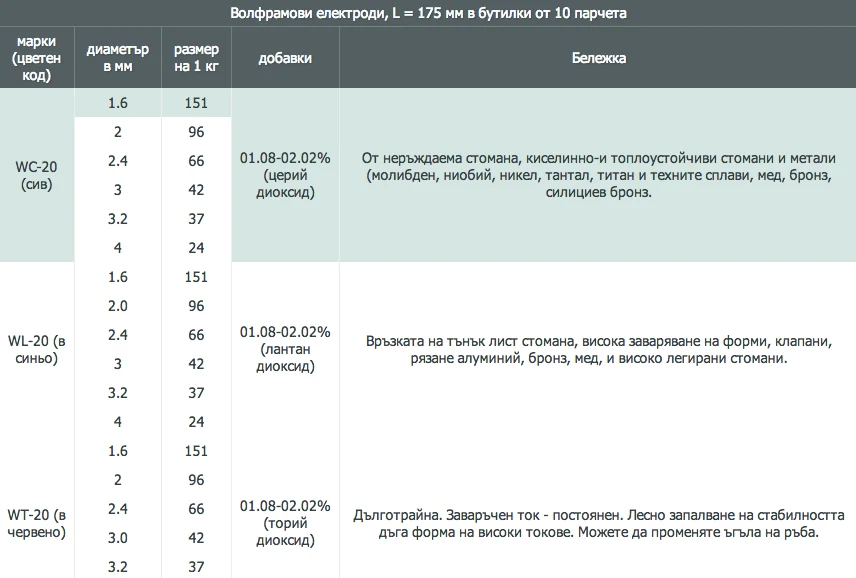
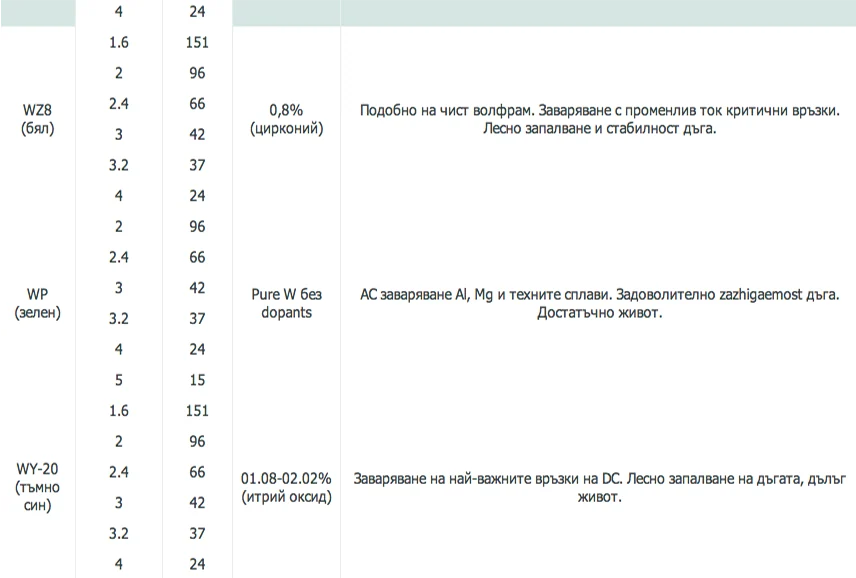
WC-20, WL-20, WT-20, WY-20, WZ8, WP - най-търсените за електродъгово заваряване в инертна атмосфера.
Кандидатствайте за TIG заваряване газ Волфрам Insert (Td, GTA, WIG) - автоматични, полуавтоматични и ръчно електродъгово заваряване в защитна атмосфера. Приложи: инертен хелий и аргон, активно - водород, кислород, азот, въглероден диоксид или тяхното смесване (Ar + Той Ar + O2, Ar + CO 2).
Таблица 1. Електроди в бутилки за аргон-електродъгово заваряване
 4.png
 5.png
В електрод WL-20 (волфрам лантанов оксид до 2,2%) лесно запалване на дъгата, дъгата е много стабилна и лесно отново zazhigaemost дъга и малка вероятност за изгаряне чрез. В сравнение с чист волфрам добавка към нея, лантанов оксид повишава абсорбционния капацитет на електрода е 1,5 пъти максималния ток при заваряване с променлив ток. В сравнение с електроди WC-20 и WT-20 (със смес от церий и торий), лантан - издръжлив, с по-малко износване на работния електрод и долния край на волфрам замърсяване на заваръчния шев. Равномерно разпределение на лантанов оксид в електрода, дълго запазва първоначалната си шлайфане заваряване като постоянен (прав полярност) и променлив ток. Променлив синусоидален ток изискванията на сферични шлайфане на работната електрод върха.
WC-20 dopant на волфрам и 2,2% оксид церий - най-често не-радиоактивни редки земни елементи, прави началното стартиране на дъгата и подобрява емисии електрод и увеличаване на максималния ток на заваряване. Тези електроди може да се управлява с променлив или постоянен ток на пряка полярност. В WC-20-голяма стабилност на дъгата (от тази на волфрам), дори и при ниски токове. WC-20 се използва за орбитално заваряване тръби, заваряване, ламарина и тръби. Недостатъкът на WC-20 е, че при заваряване с високи стойности на текущата церий оксид е концентрирана в работната края на електрода.
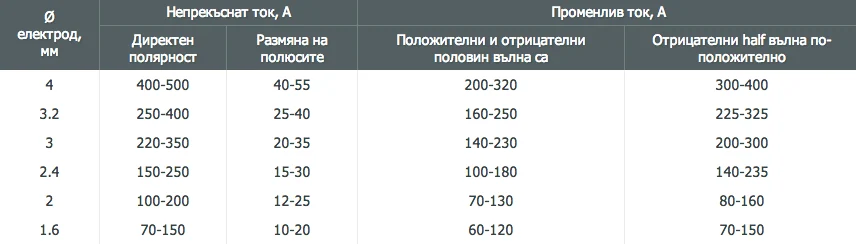
Таблица 2. Оптималните стойности на ток за волфрамови електроди за заваряване argonoduvnoy
 6.png