Сродни техники на заваряване.
1. Наваряване на металите.
В последните години широко приложение намират сродните на
заваряването: наваряване на металите, метализация и спояването. Тези сродни на заваряването техники се прилагат както в ремонтното производство така и за нанасяне на покрития с определени изисквания по отношение на свойствата на повърхностите на детайлите.
Като технологичен процес наваряването на металите е разновидност на заваряването. Същността му се състои в нанасянето на слоеве от стопен метал върху загрятата до стопяване повърхност на обработваното изделие с цел да се увеличат неговите размери или да се придадат особени свойства на повърхността /твърдост, износоустойчивост и др./.
Физическата същност на захващането на наварения към основния метал е същата както при заваряването-създава се метална връзка чрез стопяване но основната разлика между тях е, че при наваряването стопения метал не се използва за съединяване на отделни метални части в монолитно съединение, а само за увеличаване на техните размери.
Приложение на наваряването:
• за възстановяване на износени детайли;
• за създаване на работна повърхност с високи експлоатационни свойства /износоустойчивост, огнеупорност, корозионна устойчивост и др./.Използва се за изработване на инструменти, щампи, матрици и др. на които само работната част се прави от износоустойчива сплав;
• за изработване на нови биметални изделия, които съчетават високи експлоатационни свойства с ниска себестойност.
Наваряването се осъществява с различни методи на заваряване като най- често използваните са:
ръчно електродъгово наваряване с подходящи електроди;
електродъгово наваряване под слой от флюс;
електродъгово наваряване с открита дъга в защитна газова среда;
електрошлаково наваряване;
наваряване с плазма;
вибродъгово наваряване.
От тези методи най-голямо приложение имат 2 и 6.
Наваряване под слой от флюс.
Предимства на метода са :
• най-добро предпазване на разтопения метал от въздуха т.е. съдържанието на азот и кислород е незначително и метала има голяма пластичност;• флюса подобрява качеството на наварения метал;
• флюсът покривайки наварения метал забавя неговото охлаждане и
увеличава времето му на престой в течно състояние, а това спомага за почистване на ваната от неметални частици и газове, следователно наварения метал съдържа по-малко количество шлакови примеси и микропори.
При наваряване за възстановяване на детайли в авторемонтното производство широко приложение намира флюс който съдържа: 38-43%MnO; 43- 45%SiO2; 3-6%CaF2; 5,5%СаО; 2,5%Al2O3; 1,5%FеО; 0,15%S; и 0,88%Р. В последните години по-широко приложение имат керамичните флюси които позволяват да се използва евтин нисковъглероден тел Св-08 но осигуряват средна твърдост на наварения метал (45-49)HRC.
Автоматичното наваряване на детайлите под слой от флюс се извършва с постоянен ток при обратна полярност.
Метода се използва за възстановяване на шлици, шийките на колянови валове, наваряване на външни и вътрешни повърхности.
Вибродъгово наваряване.
Този метод е създаден специално за нуждите на наваряването. Предимствата му са следните:
слабо нагряване на възстановявания детайл;
незначителна големина на зоната на термичното влияние, в резултат на което химическия състав и физико-механическите свойства на детайла почти не се изменят;
• чрез използване на електродна тел с различно съдържание на въглерод могат да се получат всички видове закалени структури.
Недостатъците са:
• нееднородност на структурата и твърдостта на наварения метал;
• големи вътрешни напрежения на опън които възникват в покритието и дефектите на структурата във вид на пори и микропукнатини, които рязко намаляват якостта на умора на детайлите.
Недостатъците препоръчват вибродъговото заваряване да се използва при детайли работещи на знакопроменливо натоварване.
За източник на топлина се използва енергията на електрическа дъга с много малка продължителност (може да се използва постоянен или променлив ток, наварения метал при използване на постоянен ток обратна полярност има по-добри качества). Наваряването се извършва с топим електрод (с диаметър 1,0-2,0mm и състав близък до материала на детайла), който вибрира под действието на механичен или електромагнитен вибратор. На всеки импулс електродът се доближава до изделието, дъгата се възбужда и стопява определена порция метал, който се пренася върху наваряваното изделие, след което електродът се връща назад и дъгата изгасва. Този процес се повтаря с определена честота-честотата на вибрациите на тела и следователно затварянето и прекъсването на заваръчната верига е 50-100Hz.
Благодарение на топлината която се отделя в момента на заваряването и особено на прекъсването на заваръчната верига, става нагряване на електродите, стопяване на крайщата на електродния тел и заваряване на металите.
Процесът на наваряване се състои от еднакви кратки цикли през всеки от които става късо съединение на електрода с повърхността на детайла, освобождаване на електрода и празен ход.
В момента на късото съединение на заваръчната верига напрежението рязко пада до нула, а токът бързо нараства до максимална стойност. При прекъсване на веригата напрежението между електродите моментално се повишава до 24-30V и възниква кратковременен електродъгов разряд. Става частично разтопяване на металния тел, останал върху повърхността на детайла след късото съединение, разтопяване на електрода и пренасяне на капките разтопен метал върху повърхността на детайла. При по-нататъшно увеличаване на електродната междина дъгата изгасва, тъй като напрежението на празен ход на източника е недостатъчно за поддържане на стабилен електродъгов разряд. След това цикъла се повтаря.
Топлината която се отделя в периодите на късо съединение е 15-20%, а в периодите на дъгов разряд 80-85%. Следователно, разтопяването на метала и образуването на заваръчната вана става за сметка на основната топлина, която се отделя в периода на дъговия разряд.
Вибродъговото наваряване може да се извърши в обикновена атмосфера, в защитна газова среда, под флюс или в течност.
Охлаждащата течност намалява топлинното въздействие на дъгата върху детайла, като спомага за намаляване зоната на термичното влияние, изпълнява функцията на защита от въздействието на кислорода и азота от въздуха и повишава скоростта на охлаждане на наварения метал, което позволява да се получи наварен метал със закалена структура с достатъчно висока твърдост и износоустойчивост. В качеството на охлаждаща течност може да се използва 4-6% воден разтвор на калцинирана сода или 20% воден разтвор на технически глицерин.
При използване на среда от флюс наварения метал е с по-еднородна структура и с по-малки вътрешни напрежения. Това дава възможност метода да се използва и за възстановяване на детайли работещи при знакопроменливи натоварвания.
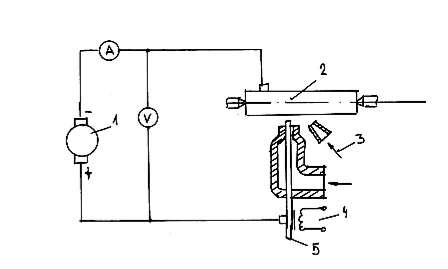
На Фиг. 7 е показана схема на вибродъгово наваряване.
 12.png
Фиг. 7. Схема на апаратура за вибродъгово наваряване.
Към въртящия се детайл-2 се подава електродния тел-5, който от своя страна е включен към постоянно токовия източник-1. Зоната на наваряване се охлажда от течност-3. Надлъжните вибрации се създават от електромагнитния вибратор-4.
Режимите на наваряване се определят с електрически и механически параметри. Към електрическите се отнасят видът и полярността на тока, напрежението и големината на тока, индуктивността на заваръчната верига. Към механичните параметри се отнасят: големината на вибрациите, излаза на електрода, състава на охлаждащата течност, скоростта на подаване на електродния тел, надлъжното подаване на главата (стъпка на наваряването) и разхода на охлаждаща течност.
Чрез вибродъговото наваряване с подаване на течност могат да се възстановят детайли с малки диаметри, които имат термична или химико-термична обработка и които работят при статични натоварвания (шийки на уплътнителите на различни фланци, опорни шийки на разпределителни валове, шийки на кръстачките на диференциала и др.).
2. Метализация.
Метализацията е процес, при който се нанася силно раздробен течен метал върху повърхността на обработваното изделие. Същността му се състои в това, че към топлинен източник (дъга, пламък и др.) се подава тел, който се загрява и стопява. Получения течен метал се раздробява на ситни капки под действието на сгъстен въздух и излизайки с голяма скорост от дюзата на метализатора, се насочва към повърхността на изделието.
В зависимост от метода на разтопяване на метала метализацията се подразделя на :
електродъгова;
газова;
високочестотна;
плазмено-дъгова;
взривна /детонационен метод/.
При метализацията може да се нанесе слой от различен метал с дебелинаот 0,03mm до няколко милиметра на всякакъв материал, без да се предизвика прегряване на последния.
Предимства:
- могат да се метализират не само метали, но и дърво, стъкло, гипс и др.;
- използва се не само за възстановяване на детайли, но и за
антикорозионни и декоративни цели;
- покритието има висока износоустойчивост при течно и полутечно триене и
др.
Недостатъци :
- недостатъчно висока якост на прилепване на покритието с метала на възстановявания детайл;
- нееднородност на структурата на метализационния слой;
- наличие на окиси;
- значителна загуба на метал при разпрашаването.
Метализацията се състои от три процеси : 1-разтопяване на твърдия метална тела или праха (при плазмено-дъгова метализация); 2-разпрашаване на разтопения метал; 3-формиране на покритието.
Върху структурата и свойствата на слоя голямо влияние оказват скоростта на частиците, тяхната маса и размери, температурата по време на полета и произтичащите при това явления, състоянието на метализираната повърхност и разпрашения материал.
Крайната скорост на частиците на разстояние 250mm от дюзата на апарата е приблизително 85m/s, а времето за движение на частиците до детайла-не повече от 0,003s. При толкова висока скорост и твърде малък полет частиците не успяват силно да се охладят и достигат повърхността на детайла в пластично състояние. Удряйки се в повърхността на метализирания детайл, частиците се подлагат в различна степен на деформация и охлаждане от студената повърхност на детайла. В резултат на това структурата на покритията се отличава рязко от тази на разпрашения метал (нееднородна по строеж и химически състав-в резултат на изгарянето на елементите, частиците са не само с различна големина и неравномерно разположение но са и с неправилност на формата).
При електродъговата метализация - през две направляващи дюзи се подава тел, по който тече заваръчен ток. При допиране на теловете в резултат на късото съединение се появява дъгов разряд, металните частици на тела, разтопен от дъгата, чрез струя сгъстен въздух (от компресор) се нанасят върху повърхността на детайла. Електрометализаторите се захранват с ток от понижаващ трансформатор, което дава възможност за избор на необходимото напрежение на тока в зависимост от разпрашавания метал. Метализирането с въглероден тел с диаметър 1,2-2,0mm става при налягане на сгъстения въздух 0,4-0,5МРа, ток 90-100А, напрежение 30V, разстояние на дюзата на апарата до метализираната повърхност 100-120mm.
При газовата метализация - разтопяването на тела се извършва от пламъка на смес от горивен газ и кислород (ацетилен, пропан и др.).
Предимствата на газовата метализация пред електродъговата са :
- по-малко угар на основните елементи (С, Mn, Si);
- малко разпрашаване на частиците;
- по-малка порестост;
- по-висока твърдост.
Основен недостатък е по-високата стойност на възстановяването на детайлите (което може да се избегне с използването на евтин природен газ).
При високочестотната метализация - топенето на тела се осъществява чрез нагряване на метала с т.в.ч. (200- 300kHz). За увеличаване на индуктирания ток с цел моментното нагряване и топене на тела в разпрашаващата глава е монтиран концентратор на вихровите токове, който осигурява най-голяма плътност на електромагнитното поле в малък обем (на края на тела). Тези покрития имат добри свойства поради благоприятните условия на топене на тела и разпрашаването на частиците.
Детонационния метод на метализация е основан на явлението детонация в газовете. Същността на метода е следната: тръба, затворена в единия край се запълва с взривно вещество, обикновено ацетилено-кислородна газова смес с определен състав. Непосредствено преди запалването на сместта в нея с инертен газ се вдухва ситно дисперсен прах от разпрашавания материал, след което сместта се запалва с електрическа искра. Възникналата при това детонационна вълна, увлича продуктите на детонация с дисперсните частици прах към открития край на тръбата със скорост до 1500m/s. Под действие на високата температура, която при завършване на процеса на горене достига 2500-32500С, частици на праха преминават в течно или пластично състояние. След излизането от тръбата свръхзвуковият поток на частиците попада върху повърхността на метализирания детайл. За всеки цикъл дебелина на покритието е от порядъка 5 - 100μm т.е. за получаване на покритие с необходимата дебелина е необходима серия от взривове с честота на повтарянето им обикновенно 4 - 6 в секунда.
От разгледаните видове метализация най-ефективна за ремонтното производство е плазмената метализация (тя е целесъобразно да се използва за едрогабаритни детайли- колянави валове, шенкели и др.).
Електродъговата и газовата метализация с успех могат да се използват за алитриране с цел да се повиши огнеупорността, за антикорозионни и декоративни цели.
3. Спояване на металите.
Спояване, това е съединяване на метални повърхности които се намират в твърдо състояние, с помощта на разтопен междинен метал или сплав (припой), който има температура на топене, по-ниска от тази на основния метал.
Разликата между заваряването и спояването е, че :
- основния метал не се стопява;
- химическия състав на основния метал не се изменя;
- якостта на споените съединения е по-малка.
Спояването се използва широко при ремонта на радиаторите, горивните резервоари, горивопроводи, карбуратори и др.
Припоите представляват сложни сплави от цветни метали и най-често имат евтектичен състав т.е. понижена температура на топене.
От тях се изисква:
да имат температура на топене по-ниска от тази на основния метал;
да имат добра умокряща способност;
да имат висока тънколивкост за добро запълване на шева;
да имат достатъчно висока якост, пластичност и корозионна устойчивост;
близка стойност на коефициента на термично разширение с коефициента
на разширение на основния метал;
• да бъдат евтини и недефицитни.
Използват се два вида припои: меки и твърди. Меките (леснотопимите)
припои се топят при температура по-ниска от 400oС и имат Rm до 70 МРа, а твърдите (труднотопимите) - над 500oС с Rm от 60 до 500МРа.
Изработват се във вид на пръчки, телове, листове, ленти, спирали и др.
При спояване се използват главно 3 вида съединения: с препокриване на крайщата, челно и скосено.
За предпазване на повърхността на метала и разтопения припой от окисляване при нагряване в процеса на спояването се използват флюсове.
Изискванията към флюсовете са :
да разтварят окисните слоеве на повърхността на метала и припоя;
да подобряват условията на мокрене на метала с припоя;
да запазват своя състав и свойства в процеса на нагряване при спояване;
да не предизвикват корозия;
да не отделят токсични газове;
да имат температура на топене по-ниска от тази на припоя.
За подобряване условията на спояване се извършва предварителнаподготовка на детайлите която се състои в механично почистване на повърхността от кал, окиси и ръжда, а повърхностите покрити с тънък слой мазилно вещество или масла, в обезмасляване с бензин или керосин, химическо обезмасляване като се използват основни разтвори с температура 70-80oС или чрез електрохимично обезмасляване в електролитни вани.
Повърхността която не трябва да се умокря от припоя преди спояване се покрива с пласт тебешир, глина, графит или от техните смеси.
Спояване с мек припой.
Прилага се за почти всички видове метали при ремонт на радиатори, карбуратори и др.
Температурата на пълното разтопяване на меките припои е 235- 277oС; Rm=28-32МРа и твърдостта е (11,8-9,6)НВ. Главна съставна част е калаят, използват се и безкалаени, които съдържат главно олово и известно количество антимон, сребро и др.
В ремонтното производство се използват припоите ПОС-30 и ПОС-40. Като обезмаслители и флюси при спояването се използват слабо действащи киселини, колофон, стеарин, цинков хлорид (ZnCl2), амониев хлорид (NH4Cl-нишадър). Обикновено използвания флюс съдържа 73%ZnCl2+27%NH4Cl и има температура на топене 228oС.
За стопяване на припоя и загряване на спояваното място се използват поялници, газови горелки или изделието се потопява във вана със стопен припой.
Якостта при това спояване е малка и затова се използва основно за създаване на херметичност или добър контакт. В някои случаи за повишаване на якостта на съединението успоредно със спояването частите се съединяват и чрез точково заваряване, нитоване или шпилки.
Спояване с твърд припой.
Труднотопимите (твърдите) припои се използват, когато е необходимо да има здрав поялен шев, който да издържа на високи температури. Те се делят на: леснотопими (температура на топене под 875oС) и труднотопими (температура на топене между 875 и 1100oС).
Към твърдите припои спадат медните, медно-цинковите, медно-никеловите и сребърните припои. Широко приложение имат медно-цинковите припои ПМЦ-36, ПМЦ-48 и ПМЦ-54. Цифрата показва съдържанието на мед, а останалото е цинк, желязо-0,1% и олово- 0,5%. Температурата им на топене е съответно - 825, 865 и 880oС. Колко повече мед има в сплавта, толкова припоя е по-здрав, но по- труднотопим. Медно-цинковитеприпои се произвеждат във формата на зърна. За спояване на детайли от алуминий и сплавите му, се използват припои на алуминиева основа със силиций, мед, калай и др.
Като флюси при спояване на мед се използва колофон, но понеже при прегряване на местата на стопяването губи флюсовите си свойства той се нанася не върху поялника, а върху мястото на спояване след нагряването му. Широко приложение намират флюсите: боракс (Na2B4O7) и неговите смеси с борна киселина (H3BO3) и двуборен триоксид (B2O3).
За спояване на детайли от алуминий и сплавите му в резултат на труднотопимостта на техните окиси се използват активни флюсове напр. 10%натриев флуорид, 8%цинков хлорид, 32%литиев хлорид и останалото калиев хлорид.
Според начина на загряване при спояването с твърд припой се различават следните видове спояване:
• с газов пламък- заваръчни или специални горелки и поялни лампи. Мястото на спояване се покрива с течна паста от флюс и припой и се загрява до стопяването им;
• стопяване в пещ;
• високочестотно или индукционно спояване- извършва се във вакуум или защитна среда;
• електросъпротивително спояване- използват се машините за електросъпротивително заваряване;
• екзотермично спояване-за спояване на неръждаеми стомани. Съединяемите части се събират с препокриване на крайщата в специални приспособления, нанася се тънък слой от прахообразен флюс, на противоположната страна се поставя екзотермична смес, изделието се вкарва в пещ с температура около 500oС за осигуряване запалването на сместта. В резултат на екзотермична реакция температурата на повърхността се повишава и припоя се стопява;
• спояване във вани със стопени соли или в медно-цинков припой, покрит с флюс. В първия случай изделието е събрано, покрито с флюс, а припоя е разположен в мястото на шева. Солната вана (55%КСl+45%НСl) предпазва спояваното място от окисляване. Във втория случай загрятото до 550oС изделие се потопява във вана с припой с температура 700-800oС. Този начин на спояване се използва за детайли със сложна конфигурация и при него се изразходва голямо количество от припоя.